Notícias

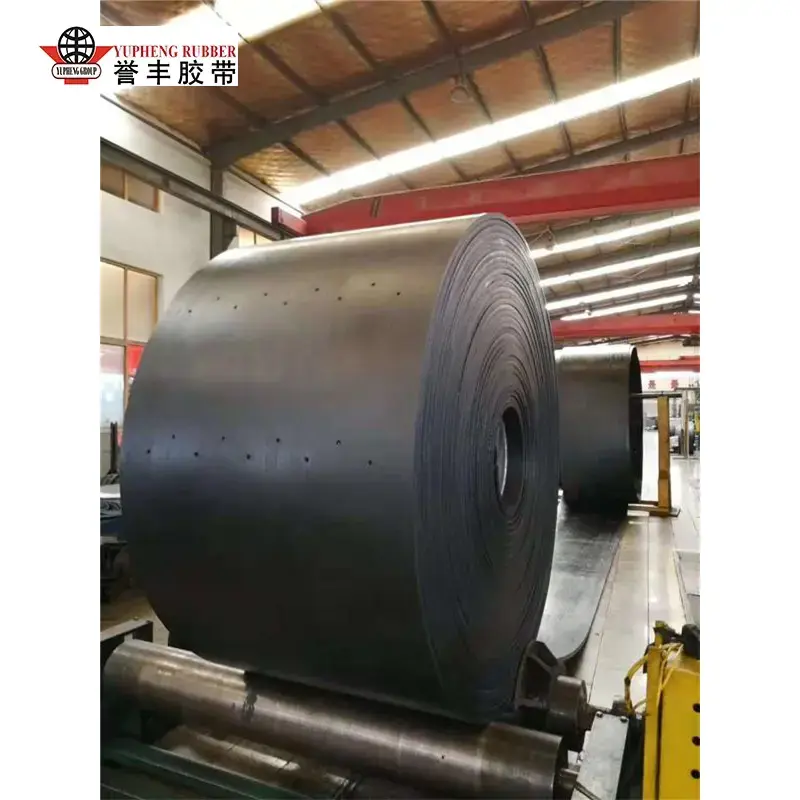
Processo de Produção de Correias Transportadoras de Borracha

I. Preparação de Matéria Prima (Formulação Personalizada)

Três categorias de matérias-primas principais são proporcionadas com precisão de acordo com as condições operacionais:

Matérias-primas de borracha

Borracha base (Borracha Natural/NR, SBR, EPDM, NBR) + Agentes de reforço (negro de fumo, sílica) + Sistema de vulcanização (enxofre, aceleradores) + Aditivos funcionais (antioxidantes, agentes resistentes ao desgaste, retardadores de chama, plastificantes).

Diferenciados pela aplicação: Borracha de cobertura superior (resistência ao desgaste e ao impacto), borracha de cobertura inferior (baixa fricção) e borracha de núcleo/escama (específica para colagem à carcaça).

Materiais básicos da carcaça

Núcleo de tecido: Poliéster (EP), Nylon (NN) ou lona de algodão; fornece capacidade de suporte de carga multicamadas de alta resistência.

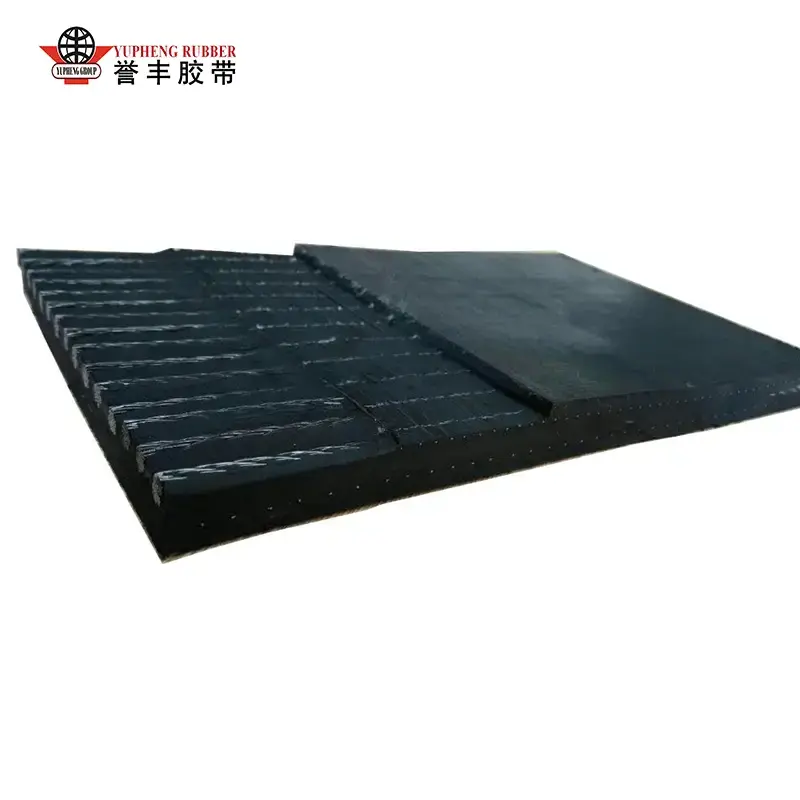
Núcleo do cabo de aço: Cabos de aço galvanizado; projetado para aplicações de mineração de alta tensão e longa distância.

Agentes de ligação

Solução de imersão RFL (Resorcinol-Formaldeído-Látex): Evita a delaminação entre a borracha e o tecido ou cordões de aço.


II. Processo de mistura (preparação de composto de borracha; determina propriedades fundamentais)

As matérias-primas são pesadas e alimentadas em um misturador interno fechado; a mistura ocorre em altas temperaturas (120–160°C) e alta pressão por 10–15 minutos para garantir que o negro de fumo e os aditivos sejam totalmente dispersos na borracha base, evitando aglomeração ou vulcanização prematura (queimadura).

O composto é descarregado em um moinho aberto para posterior mistura e resfriamento para aliviar tensões internas.

Uma máquina de laminação pressiona o composto em folhas de espessura fixa; estes são resfriados e deixados em repouso/madurecimento por 4–24 horas para estabilizar a plasticidade.

As amostras são testadas quanto à dureza, resistência à tração e resistência à adesão; lotes abaixo do padrão são reprocessados, enquanto folhas qualificadas são armazenadas por categoria para uso futuro.


III. Pré-tratamento da carcaça (crucial para aumentar a resistência da colagem)

1) Pré-tratamento de tela de tecido

A tela é alisada e despoeirada, depois imersa em um tanque de imersão RFL e seca; isso forma uma película de ligação na superfície das fibras da tela, evitando subsequente delaminação ou separação. 2) Pré-tratamento de cabo de aço

Os cabos de aço galvanizado passam por desengorduramento e remoção de ferrugem, seguidos de fosfatização para criar uma camada áspera de fosfato que aumenta significativamente a adesão penetrante com a borracha do núcleo; todos os cabos são esticados sob tensão uniforme em preparação para a próxima etapa.


4. Calandragem + Conformação (Montagem em camadas para produzir o cinturão verde)

Opção A: núcleo de tecidocorreia transportadoraformando

Revestimento de borracha via calandra de quatro rolos: A lona pré-tratada passa pelos rolos de calandragem a uma velocidade constante, com uma fina camada de núcleo de borracha aplicada uniformemente em ambos os lados para produzir tecido emborrachado de um ou dois lados;

Montagem multicamadas: As camadas de tecido emborrachado são alinhadas e empilhadas de acordo com o projeto (por exemplo, 3, 4 ou 5 camadas), com uma fina camada de borracha central aplicada entre as camadas para expelir o ar preso;

São aplicadas camadas de borracha nas tampas inferior e superior (sendo a camada superior resistente ao desgaste) e borracha nas bordas para vedar as laterais;

Os rolos de prensagem a frio compactam o conjunto para eliminar bolhas de ar e rugas, produzindo o cinturão verde não vulcanizado.

Opção B: Formação de correia transportadora com núcleo de cabo de aço (aplicação de alta resistência)

Vários cabos de aço são dispostos em intervalos iguais e tensão constante na mesa de formação para garantir distribuição uniforme de carga;

Uma camada inferior de borracha central é colocada, os cabos são embutidos na borracha e uma camada intermediária de borracha de enchimento é aplicada para preencher as lacunas entre os cabos;

São aplicadas camadas de borracha de cobertura superior e inferior espessadas e borracha de vedação de borda lateral;

A prensagem a frio a vácuo consolida a montagem, evitando bolsas de ar ou bolhas entre os cabos e a borracha.

Produtos Derivados Especiais

Paredes laterais, presilhas e folhas de borracha padronizadas são instaladas simultaneamente durante a conformação para produzir produtos semi-acabados integrados antiderrapantes ou com inclinação acentuadacorreias transportadoras. 


V. Vulcanização (processo de cura do núcleo; reticulação permanente da borracha)

A vulcanização é a etapa crítica que transforma a “borracha bruta macia” em um produto acabado de alta resistência. Dois tipos principais de equipamentos são usados:

Prensa vulcanizadora plana (processo em lote; para larguras pequenas a médias ou correias especiais)

A peça bruta da correia é colocada entre placas aquecidas multicamadas. Condições do processo: temperatura 140–160°C, pressão 1,5–3 MPa e tempo de vulcanização variando de 15 a 60 minutos dependendo da espessura. Sob alta temperatura e pressão, as moléculas de borracha se reticulam, fundindo as camadas de borracha e a estrutura de reforço em um todo unificado.

Vulcanizador de Tambor Contínuo (Produção em massa de correias planas padrão de longa distância)

Uma correia de aço puxa continuamente a peça bruta da correia a uma velocidade constante sobre um tambor aquecido e pressurizado para vulcanização ininterrupta. Este método é adequado para correias transportadoras longas (quilômetros de comprimento), garantindo espessura uniforme e ausência de juntas seccionais.

Após a vulcanização, a correia passa por um processo de resfriamento lento e gradual para evitar rachaduras ou deformações causadas por expansão e contração térmica.


VI. Pós-processamento e Acabamento

Resfriamento e ajuste: Resfriamento a ar ou água para baixar completamente a temperatura e aliviar tensões internas de vulcanização;

Corte de borda: Remoção de rebarbas/rebarbas em excesso de ambos os lados para padronizar a largura da correia;

Tratamento de Superfície: Desbaste, polimento e marcação (modelo de impressão, classificação de resistência, especificações e data de produção);

Processamento Especial: Perfuração, corte em comprimentos específicos e emenda a quente de juntas acabadas conforme necessário.


Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar